
 +38 (067) 385 71 81 (
 ,
 )
 +38 (063) 326 03 16 (
 +38 (099) 326 03 49 (
ВНИМАНИЕ! Минимальная сумма заказа 300 грн.
ВНИМАНИЕ! Минимальная сумма заказа 300 грн.
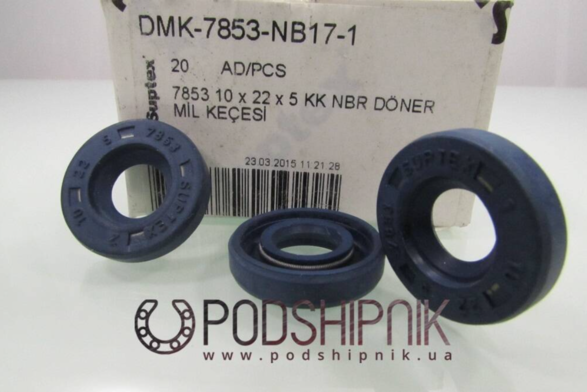
При выборе и установке сальников критически важно учитывать допустимые отклонения их номинальных размеров. Поскольку армированные манжеты работают в режиме натяга для обеспечения герметичности, даже минимальная погрешность, выходящая за пределы стандарта, может привести к преждевременному износу вала или протечке рабочей жидкости.
Внешний диаметр сальника всегда несколько больше диаметра посадочного гнезда. Это необходимо для обеспечения плотной прессовой посадки и герметичности по внешнему контуру. Согласно международным стандартам (например, DIN 3760 или ISO 6194), установлены следующие средние допуски для внешнего диаметра:
Отклонение от круглости (овальность) внешнего диаметра также регламентируется: оно не должно превышать 0.15–0.25 мм для резиновых корпусов.
Внутренний диаметр сальника (рабочая кромка) всегда меньше номинального диаметра вала. Эта разница создает необходимое усилие прижатия. Допуски на изготовление внутреннего отверстия манжеты обычно колеблются в пределах ±0.1 мм для малых диаметров и до ±0.5 мм для крупногабаритных манжет.
Важно понимать, что эффективность работы зависит не только от сальника, а и от состояния самого вала.
Толщина армированной манжеты является наименее критичным параметром с точки зрения герметичности, однако она важна для правильной фиксации в гнезде. Общепринятые допуски на ширину составляют:
При подборе сальников, особенно термостойких витоновых (FKM), следует учитывать, что при рабочих температурах свыше +150°C материал может подвергаться незначительному термическому расширению. Именно поэтому витоновые сальники имеют специфическую рецептуру смеси, которая минимизирует изменение геометрических размеров под воздействием нагрева, сохраняя заданные допуски и стабильный натяг на валу.
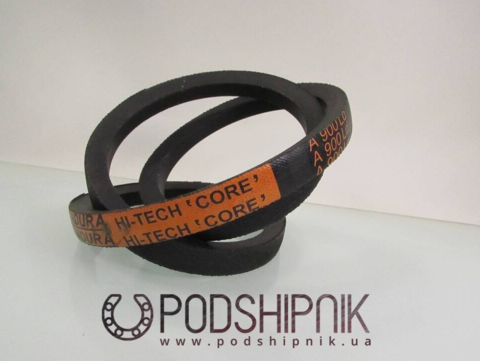
У сучасній промисловості, сільському господарстві та побутовій техніці клинові паси є одним із найпопулярніших елементів приводу. Вони передають крутний момент від електродвигуна до робочих органів механізмів за допомогою сили тертя.... далее
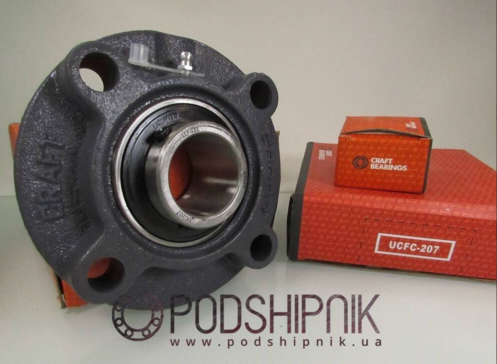
Купить подшипниковый узел UCFC 207 Craft https://podshipnik.ua/product/podshipnik-ucfc207-craft-00016378 по лучшей цене с доставкой по Украине. Фланцевый корпусный подшипник UCFC 207 от проверенного бренда Craft – это надежное и выгодное решение для про... далее